 +86-15867355556
Paslanmaz çelik tel hortum somunu konektörü, hortum ile bağlı olduğu ekipman arasında sızdırmaz b...

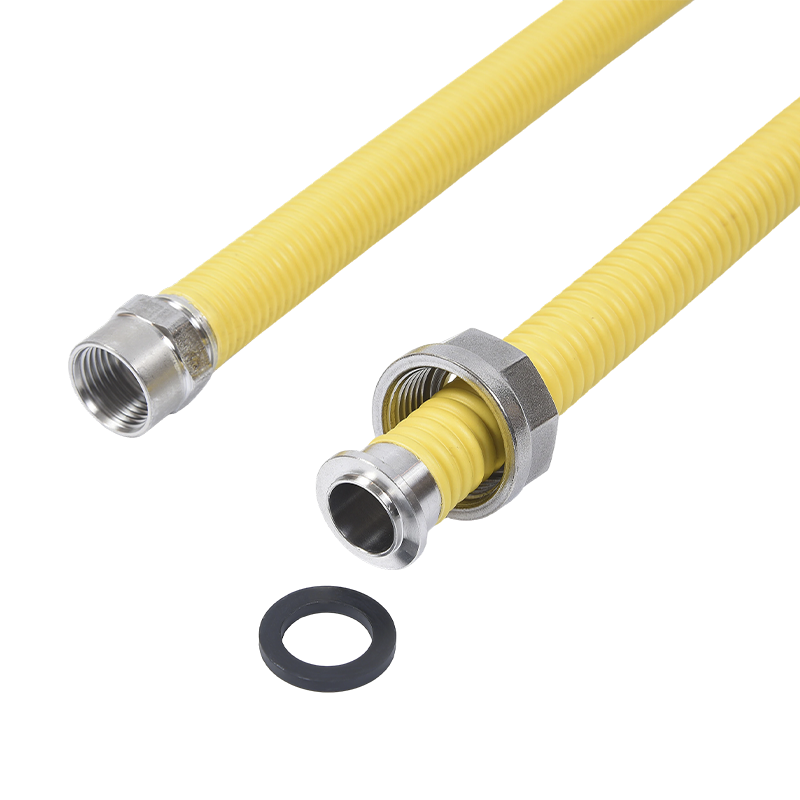
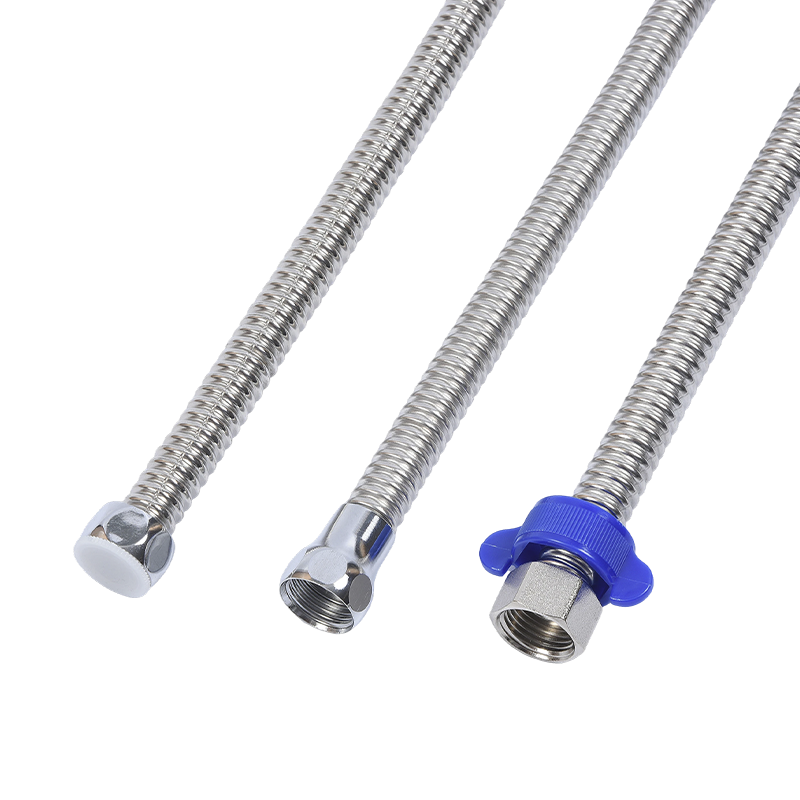
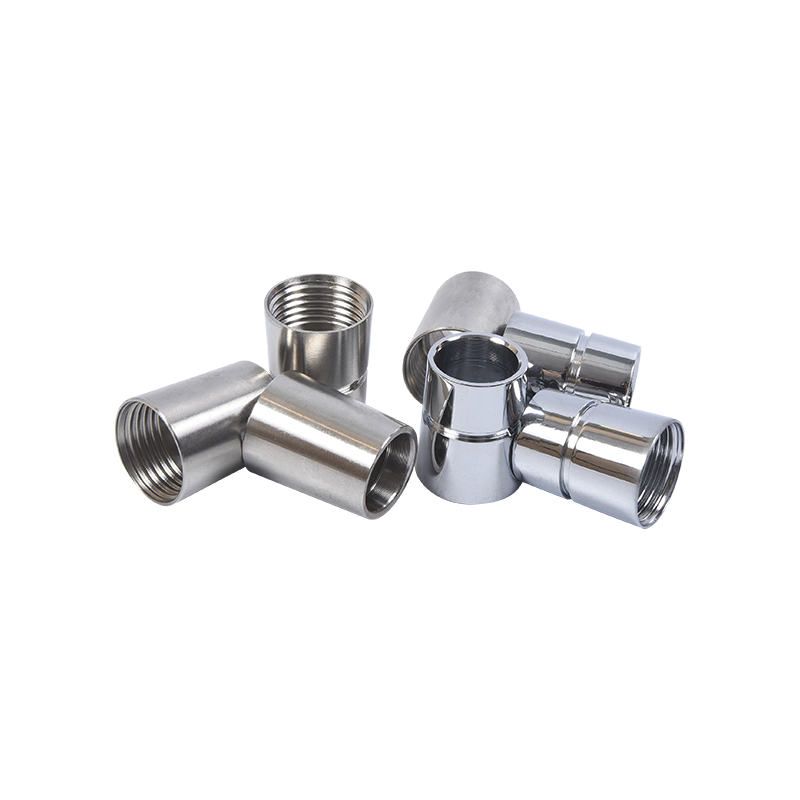
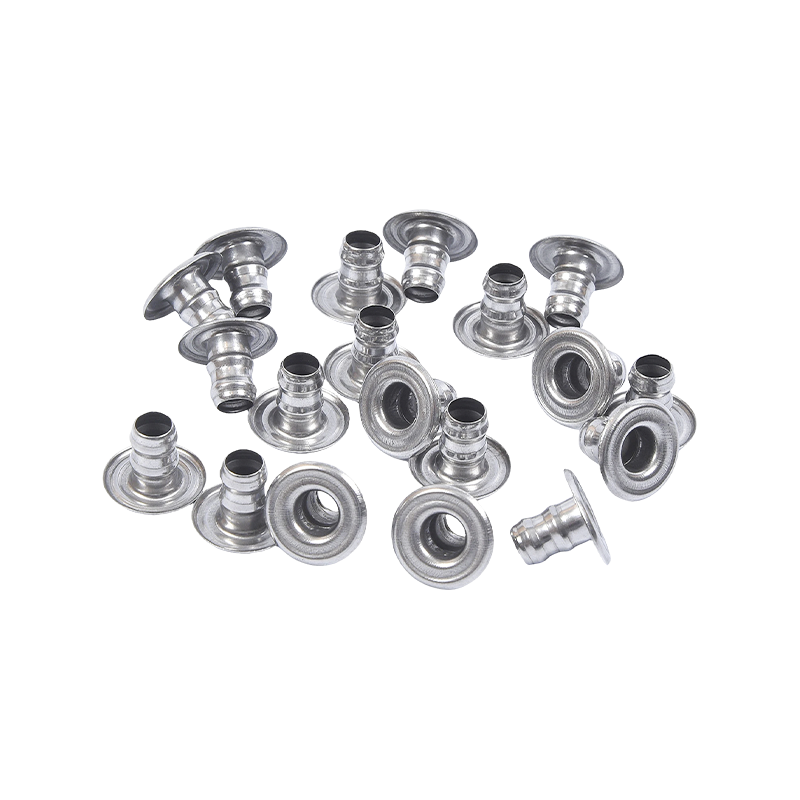
Paslanmaz çelik tel hortum somunu konektörü, hortum ile bağlı olduğu ekipman arasında sızdırmaz b...

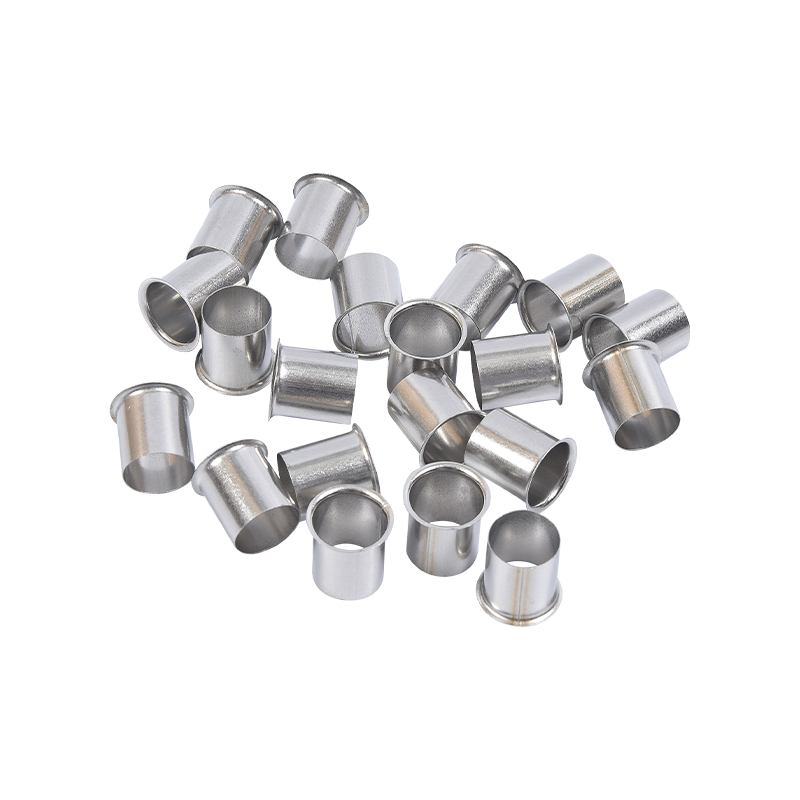
Paslanmaz çelik gaz borusu sıkma manşonu, gaz boru sistemlerinin kritik bir bileşenidir. Gaz boru...
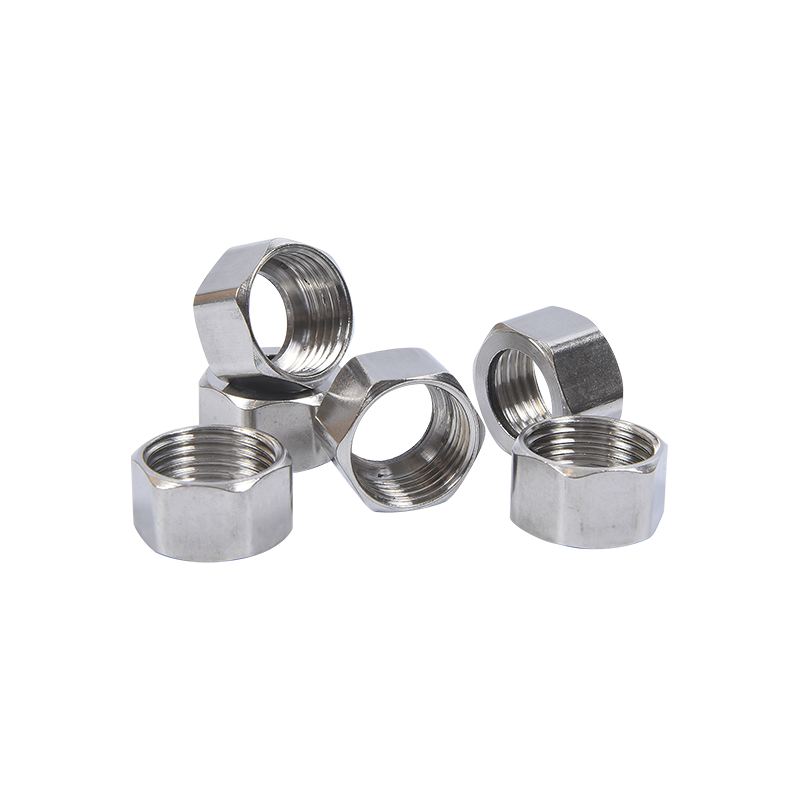
Paslanmaz çelik körüklü iç dişli altıgen somun, altıgen somunun özelliklerini körüğün esnekliğiyl...
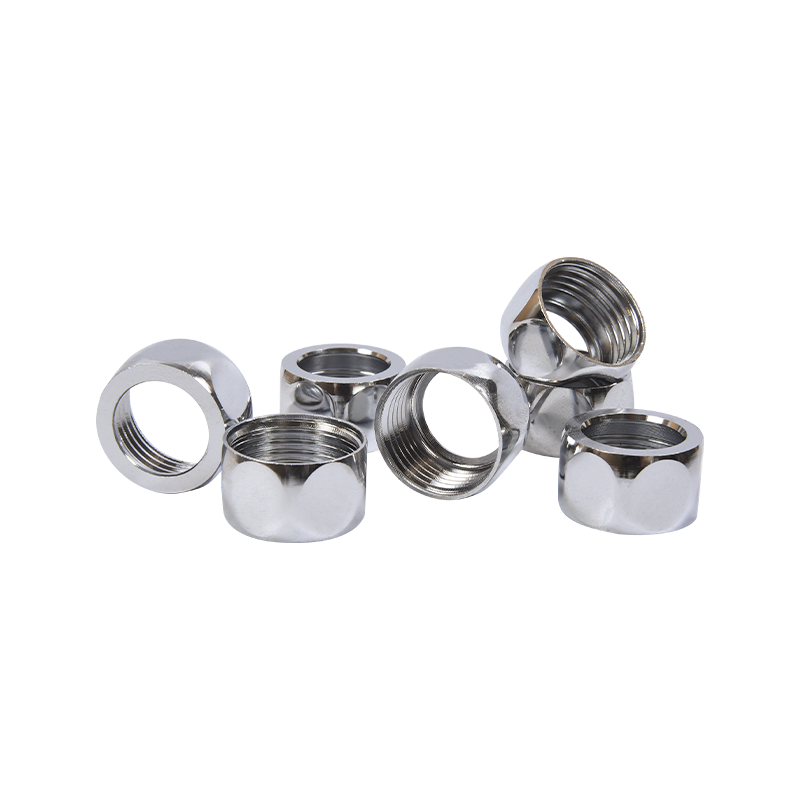
Paslanmaz çelik körüklü altıgen bilyalı somun, geleneksel somunlara göre daha az sürtünmeyle daha...
Paslanmaz çelik dişi dişli düz konektörün temel işlevi, iki harici dişli bileşeni veya bağlantı p...
Çin Paslanmaz Çelik Oluklu Boru Üreticileri Gaz Oluklu Hortum Üreticileri Oluklu Gaz Hortumu Fabrikası Ocak Bağlantı Hortumu Tedarikçileri,Yuyao Boli Utilities Sometimes Şirketi 2002 yılında kurulmuş olup, endüstri zincirinin nispeten gelişmiş bir bölümü olan Zhejiang Eyaleti, Yuyao Şehri Wu Ma Sanayi Parkı'nda yer almaktadır. Şirket, paslanmaz çelik boru oluklu boru, gaz borusu, ısıtma borusu ve diğer paslanmaz çelik boru sıhhi tesisat serilerini üretmede uzmanlaşmıştır; ayrıca müşteri gereksinimlerine göre OEM işleme de yapılabilmektedir. Fabrika 17 dönüm alan kaplar, şirketin 25 paslanmaz çelik oluklu boru üretim hattı, ısıl işlem ve hafif parlama, soğuk kiriş imalatı, çelik bant bölümü, lazer otomatik kaynak veya işaretleme ve ultrasonik temizleme ekipmanı ile güçlü bir araştırma ve geliştirme (satış) ekibi vardır. Şirketin işlerinin istikrarlı gelişimini teşvik eden şirket, "kaliteyle hayatta kalma, kaliteyi kalple dökme" anlayışına dayanarak, istikrarlı kalite, makul fiyatlar ve sağlam satış sonrası hizmete bağlı kalır, müşterilere her zaman iyi ürünler ve teknik destek sağlar, müşterilerin büyük çoğunluğunun ihtiyaçlarını sürekli karşılar. Şirket 100'den fazla kişiyi, 5 kıdemli mühendisi istihdam etmektedir, 17.000 metrekareden fazla inşaat alanına sahiptir, 100'den fazla sayısal kesme tezgahı, 20'den fazla parlatma makinesi, birkaç otomatik kaynak makinesi, dikişçiler, birkaç otomatik delme makinesi, beş montaj hattı vb. vardır. Ürün, alt kaplama--temizleme--parlatma--montaj--muayene--depodan çıkış aşamalarından oluşan eksiksiz bir üretim yönetim sistemi oluşturmuştur. Şu anda lider seri üretilmektedir ve ürün satışları yurt içinde ve yurt dışında birçok birinci ve ikinci sıra markayı kapsamıştır ve dış ticaret siparişleri Orta Doğu ve Avrupa gibi birçok ülke ve bölgeyi kapsamıştır. İyi bir kalite yönetim sistemine sahibiz, müşterilerimize daha iyi hizmet veriyoruz ve suyun arıtılmasına katkıda bulunuyoruz. Birçok müşteri şirketin laboratuvarını ziyaret etmeye davetlidir.'; } {/php}Onur Belgesi
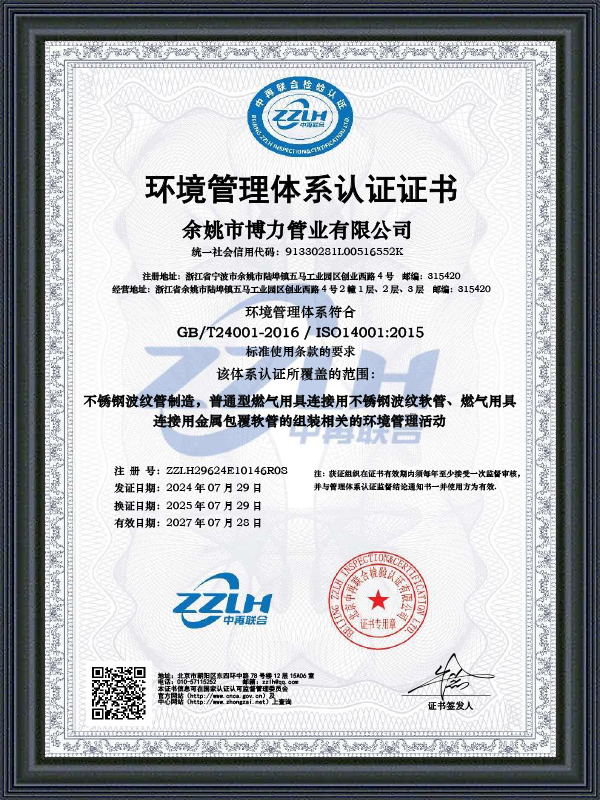
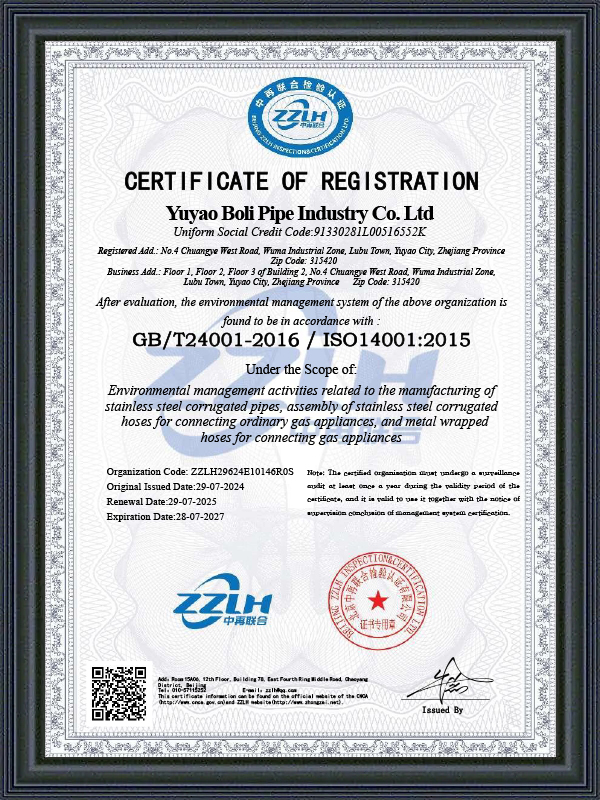
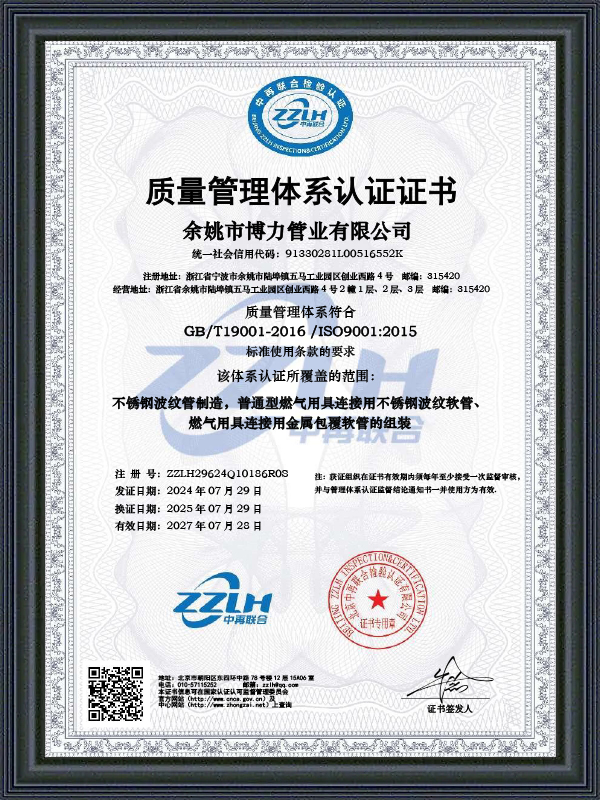
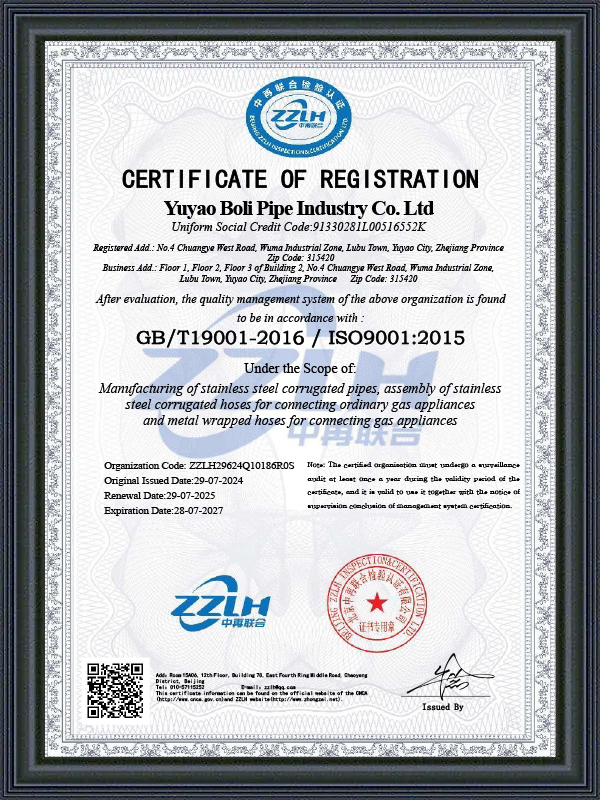
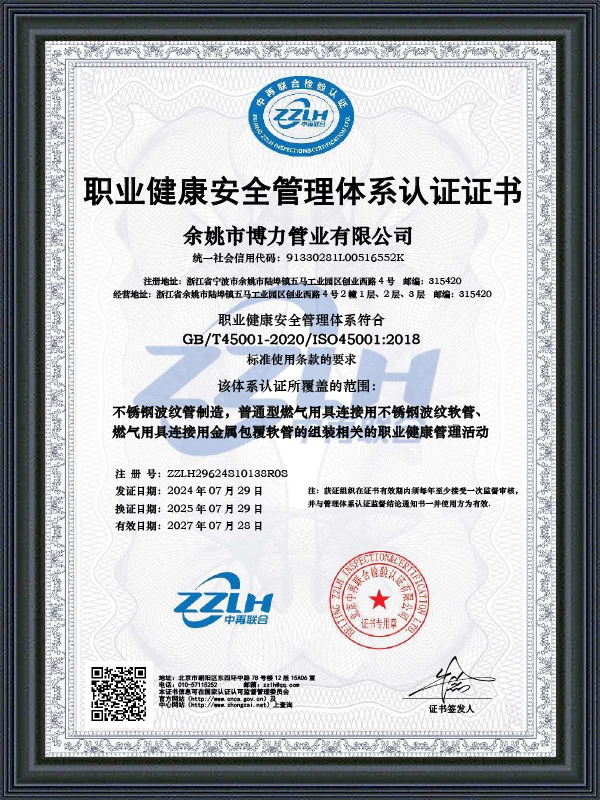
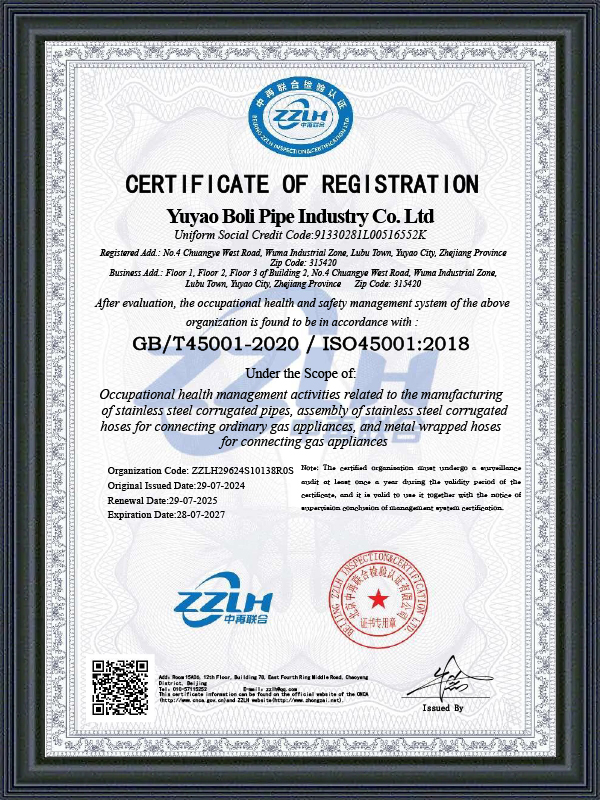
Yuyao Boli Pipe Industry, yirmi yılı aşkın bir süredir dünya çapında gaz ve sıhhi tesisat uygulamaları için paslanmaz çelik oluklu borular tasarlıyor ve üretiyor. Bu süre zarfında, genellikle CSST olarak kısaltılan oluklu paslanmaz çe...

Paslanmaz çelik oluklu borunun teknik özellikler sayfasında "1.4307" listeleniyorsa ve bu kalitenin gaz veya su hizmeti için güvenli bir seçim olup olmadığını bilmeniz gerekiyorsa, tedarikçinin parçayı uygun bir standartta üretmesi ve...
Gaz veya su bağlantıları için paslanmaz çelik boru tedarik ettiğinizde korozyon direnci isteğe bağlı bir özellik değildir. Yanlış kalite veya işlenmemiş bir yüzey, birkaç yıl içinde sızıntıya, tıkalı bir hatta veya başarısız bir denet...
Bir sahil oteline bir grup 304 paslanmaz çelik körüğün montajından iki ay sonra, kaynak dikişleri boyunca küçük kahverengi noktalar ortaya çıktı. Ana metal hâlâ temiz görünüyordu. Tedarikçi malzemenin orijinal 304 olduğu konusunda ısr...
Endüstriyel ve ticari sıvı taşıma sistemlerinde, paslanmaz çelik boru bağlantı parçaları, çeşitli çevresel basınçlara, kimyasal maddelere maruz kalmalara ve mekanik gerilimlere dayanması gereken kritik bağlantı düğümleri olarak hizmet eder. Bu bileşenlerin ömrü ve güvenilirliği büyük ölçüde geçirdikleri sonradan şekillendirme yüzey işlemlerine bağlıdır. Yuyao Boli Pipe Industry Ltd. gibi üretim kompleksleri, hassas yüzey hazırlama iş akışlarını uygulamak için 25 oluklu üretim hattı, parlak tavlama fırınları, lazer kaynak üniteleri ve ultrasonik temizleme sistemleri dahil olmak üzere 17 dönümlük bir tesiste özel altyapıdan yararlanıyor. Bu işlemler, alaşımın temel metalurjik özelliklerinden ödün vermeden zorlu gaz, ısıtma ve sıhhi tesisat uygulamalarıyla uyumluluğu sağlayarak bağlantı parçalarının yüzey kimyasını ve topografyasını değiştirir.
Uygulanan ilk ve en kritik termal yüzey işlemi paslanmaz çelik boru bağlantı parçaları Mekanik şekillendirme veya kaynaklamadan sonra, üretim ortamlarında genellikle parlak tavlama veya hafif yeniden alevle işleme olarak adlandırılan çözelti tavlaması yapılır. Paslanmaz çelik soğuk işleme, bükme veya lazerli otomatik kaynağa maruz kaldığında, iç kristal yapı lokal strese maruz kalır ve tanecik sınırlarında krom karbürler çökebilir, bu da malzemenin korozyona karşı doğal direncini azaltır. Bağlantı parçalarının kontrollü, oksijensiz hidrojen ve nitrojen atmosferinde 1000 santigrat dereceyi aşan sıcaklıklara ısıtılması ve hızlı bir şekilde soğutulması yoluyla karbürler östenitik matris içinde yeniden çözülür. Oksijenin yokluğu, koyu oksit tabakasının oluşumunu önleyerek bağlantı parçalarına orijinal boyutlarını koruyan ve agresif mekanik kireç giderme gerektirmeyen temiz, metalik, parlak bir yüzey kaplaması sağlar.
Mekanik şekillendirme, diş açma ve soğuk kiriş imalat süreçleri, takım bütünlüğünü ve profil doğruluğunu korumak için ağır soğutucu yağlayıcıların, kesme yağlarının ve aşınma önleyici bileşiklerin kullanılmasını gerektirir. Boru bağlantı parçalarının girintilerinde kalan artık hidrokarbonlar ve mikroskobik metal parçacıkları, daha sonraki kimyasal işlemlere müdahale edebilir veya içme suyu ve gaz sistemlerindeki akışkan ortamı kirletebilir. Gerekli kimyasal temizliğin sağlanması için bağlantı parçaları yüksek kapasiteli ultrasonik temizleme ekipmanlarından geçer. Bu işlem, yüksek frekanslı akustik dalgaları sulu bir temizleme ortamına göndererek, metal yüzeye temas ettiğinde patlayan milyonlarca mikroskobik kavitasyon kabarcığı üretir. Lokalize enerji salınımı, karmaşık geometrik özelliklerden, iç dişlerden ve oluklu kıvrımlardan yağ filmlerini, gömülü karbon kalıntılarını ve ince parçacıkları yerinden çıkararak son pasifleştirme işlemleri için bozulmamış bir alt tabaka hazırlar.
Paslanmaz çeliğin doğal korozyon direnci, oksijene maruz kaldığında yüzeyde kendiliğinden oluşan mikroskobik, kendi kendini onaran krom oksit filmine dayanır. Bununla birlikte, işleme operasyonları kesici takımlardan serbest demir parçacıklarını bağlantı yüzeyine gömerek çukurlaşma korozyonunu tetikleyen lokal galvanik hücreler oluşturabilir. Bu serbest demir kirletici maddelerin seçici olarak çözülmesi ve yoğun, tekdüze, krom açısından zengin bir oksit tabakasının oluşumunu hızlandırmak için kimyasal pasivasyon gerçekleştirilir. Bağlantı parçaları, araştırma ve geliştirme ekibi tarafından yönetilen, belirli sıcaklık ve süre parametreleri altında düzenlenmiş nitrik veya sitrik asit banyolarına daldırılır. Bu kimyasal ekstraksiyon, yüksek krom-demir oranına sahip pasif bir yüzey filmi bırakır; bu, neme, endüstriyel gazlara veya ısıtma elemanlarına maruz kaldığında armatürün kimyasal reaktivitesini önemli ölçüde azaltır.
Farklı yüzey işlemlerinin entegrasyonu, üretim döngüsü sırasında farklı fonksiyonel rollere hizmet eder. Aşağıdaki tablo fabrikadaki her üretim aşamasıyla ilişkili teknik hedeflere, işleme ortamlarına ve birincil işlevsel sonuçlara genel bir bakış sunmaktadır.
| Tedavi Türü | Birincil İşleme Ortamı | Teknik Hedef | Fonksiyonel Çıkış |
| Parlak Tavlama | Kontrollü Hidrojen/Azot Gazı | İç gerilim giderme ve tane sınırı restorasyonu | Geri kazanılmış sünekliğe sahip, kireçsiz, parlak metalik kaplama |
| Ultrasonik Temizleme | Akustik dalgalara sahip sulu yüzey aktif madde çözeltisi | Endüstriyel yağlayıcıların ve işleme kalıntılarının çıkarılması | Hidrokarbon filmleri içermeyen, kimyasal olarak temiz yüzey |
| Asit Pasivasyonu | Nitrik veya Sitrik Asit çözümleri | Yüzeydeki demirin tükenmesi ve krom oksitin artması | Lokalize çevresel oyuklara direnen optimize edilmiş pasif katman |
| Lazer Markalama | Yüksek yoğunluklu fiber optik lazer ışını | Kalıcı yüzey dokulandırma ve kodlama | Malzeme kaldırmaya gerek kalmadan yüksek kontrastlı izlenebilirlik ayrıntıları |
Yüzey işlemenin son aşaması, otomatik lazer kaynak ve markalama istasyonları aracılığıyla bileşen spesifikasyonlarının, parti kodlarının ve malzeme sınıflarının uygulanmasını içerir. Geleneksel mürekkepli baskı veya mekanik damgalama yöntemleri, kimyasal kirletici maddelere neden olabilir veya sıhhi tesisat ve gaz armatürlerinin ince duvarlarını zayıflatan derin mekanik stres konsantrasyon noktaları oluşturabilir. Lazer markalama, paslanmaz çeliğin en dış katmanında kontrollü bir termal renk değişimi veya mikro aşındırma sağlamak için odaklanmış, yüksek yoğunluklu bir ışık huzmesi kullanır. Bu temassız işlem, yüzey topografyasını mikroskobik derinlikte değiştirerek, bağlantı parçasının yapısal kalınlığını ve pasif film bütünlüğünü tam olarak korurken, uzun süreli hizmet sırasında ısıya, sürtünmeye ve neme maruz kalma sırasında izleme göstergelerinin okunabilir kalmasını sağlar.
S: 25 aktif üretim hattı, paslanmaz çelik boru bağlantı elemanlarınızın bağlantı arayüzlerinde yapısal tutarlılığı nasıl sağlıyor?
C: 25 özel hattın geniş kapasitesi, üretim tesisinin belirli bağlantı profilleri için takımları izole etmesine ve optimize etmesine olanak tanır. Bu uzmanlık, bağlantı parçalarının oluklu borularla buluştuğu boyutların tekdüze kalmasını sağlayarak sıvı ağı boyunca lokal stresi ve basınç farklılığını azaltan aynı hizada, sağlam bir uyum sağlar.
S: Özel OEM bağlantı elemanlarının hassasiyetini sağlamak için soğuk kiriş üretimi ve çelik bant bölme aşamalarında ne gibi önlemler alınıyor?
C: Tesis bünyesindeki çelik bant bölümü, ham çelik ruloları tam genişliklere göre hassas bir şekilde dilimliyor ve bunlar daha sonra otomatik soğuk kiriş üretim üniteleri aracılığıyla şekillendiriliyor. Bu yüksek hassasiyetli hazırlık, herhangi bir özel tasarlanmış veya OEM bağlantı parçası boyutunun, kurumsal müşterilerin talep ettiği teknik çizimlere ve katı mekanik toleranslara mükemmel şekilde uymasını sağlar.
S: Parlak tavlama ısıl işlemi makinenizin dişli ve kaynaklı bölgelerini nasıl korur? paslanmaz çelik boru bağlantı parçaları ?
C: Bağlantı parçaları mekanik diş açma veya otomatik lazer kaynak işlemine tabi tutulduğunda, metal lokal yapısal gerilime maruz kalır. Bu bileşenlerin parlak tavlama veya hafif yeniden alevden geçirilmesi, ısıl işlem bu iç kuvvetleri hafifletir ve krom parçacıklarını alaşım matrisi boyunca eşit bir şekilde yeniden dağıtarak, koyu oksit tabakası oluşturmadan mikro yapısal bozulmayı önler.
S: Vitrifiye ve sıhhi tesisat serilerine entegrasyonu amaçlanan armatürler için ultrasonik temizleme aşaması neden kritiktir?
C: Yüksek kaliteli paslanmaz çeliğin işlenmesi, diş açma oyuklarında ve iç ceplerde inatçı kimyasal kalıntılar bırakabilen endüstriyel yağlayıcılar ve soğutucular gerektirir. Çok aşamalı ultrasonik temizleme sistemi, bu yağları ve mikroskobik metal parçacıkları tamamen temizlemek için yüksek frekanslı akustik kavitasyon kullanarak sıvı kirlenmesini önleyen steril bir yüzey sağlar.
S: Lazer otomatik markalama sistemi, bu boru bağlantı parçalarının uzun vadeli saha yönetimini hangi yollarla geliştirir?
C: Fabrika, zamanla solan yüzeysel mürekkep baskıları kullanmak yerine, malzeme sınıflarını, basınç özelliklerini ve izleme kodlarını metal yüzeye kalıcı olarak kazımak için otomatik lazer markalama istasyonlarını kullanıyor. Bu kalıcı işaretleme, saha mühendislerinin ilk kurulumdan yıllar sonra ürün özelliklerini ve uyumluluk verilerini hızlı bir şekilde doğrulamasına olanak tanır.
S: Araştırma ve geliştirme ekibinizin tamamı, endüstriyel ısıtma sistemleri için özel donanım konfigürasyonlarına ihtiyaç duyan müşterilere nasıl destek sağlıyor?
C: Özel mühendislik ve Ar-Ge bölümü, müşterinin uygulamasının spesifik termal döngülerini, çalışma basınçlarını ve kimyasal ortamlarını değerlendirir. Bu parametreleri duvar kalınlıklarını, kaynak derinliklerini ve alaşım yapılarını özelleştirmek için kullanırlar ve sonuçta ortaya çıkan bağlantı parçalarının sürekli endüstriyel ısıtma talepleri altında güvenilir performans göstermesini sağlarlar.

Tüm Hakları Saklıdır Yuyao Boli Pipe Industry Ltd. OEM/ODM Paslanmaz Çelik Oluklu Boru Fabrikası